LANGUAGE
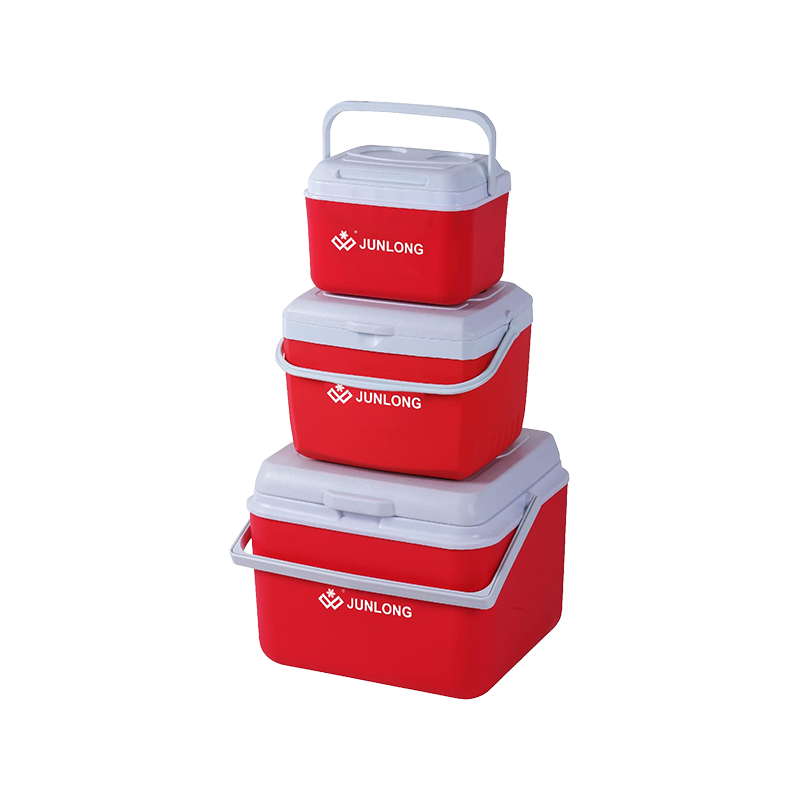
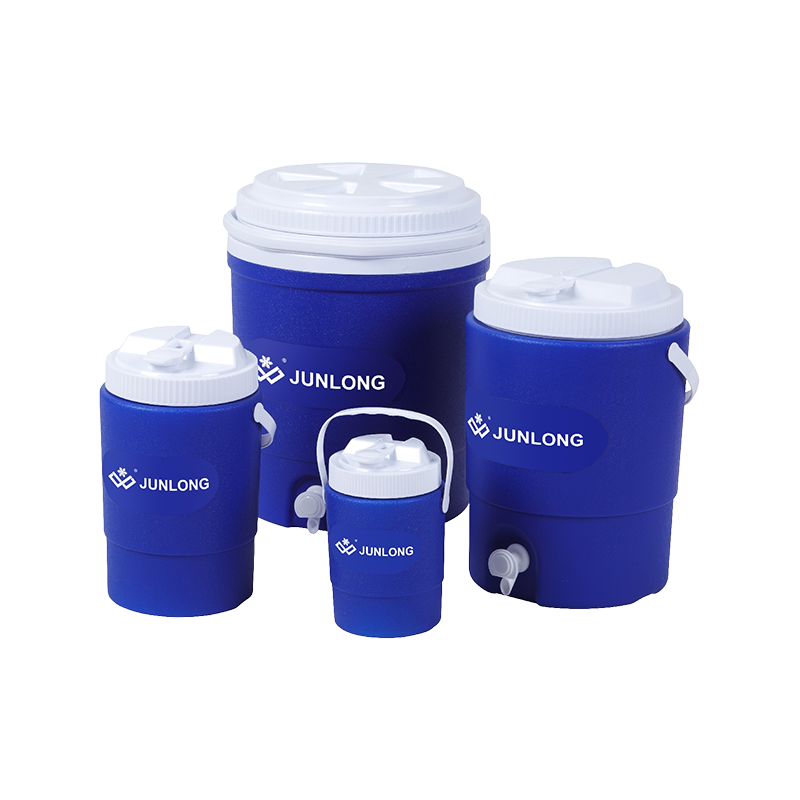
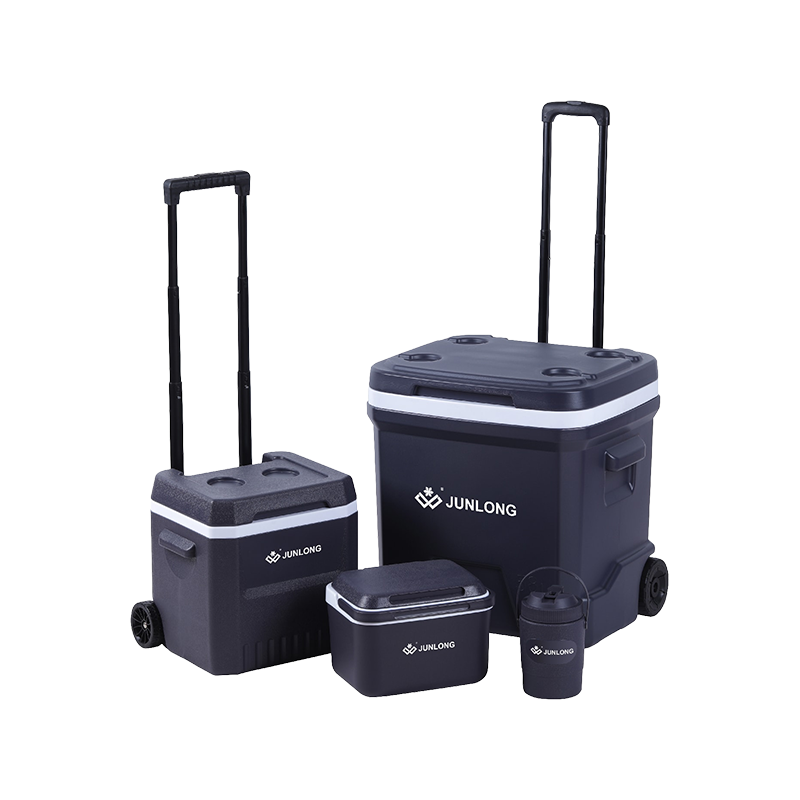
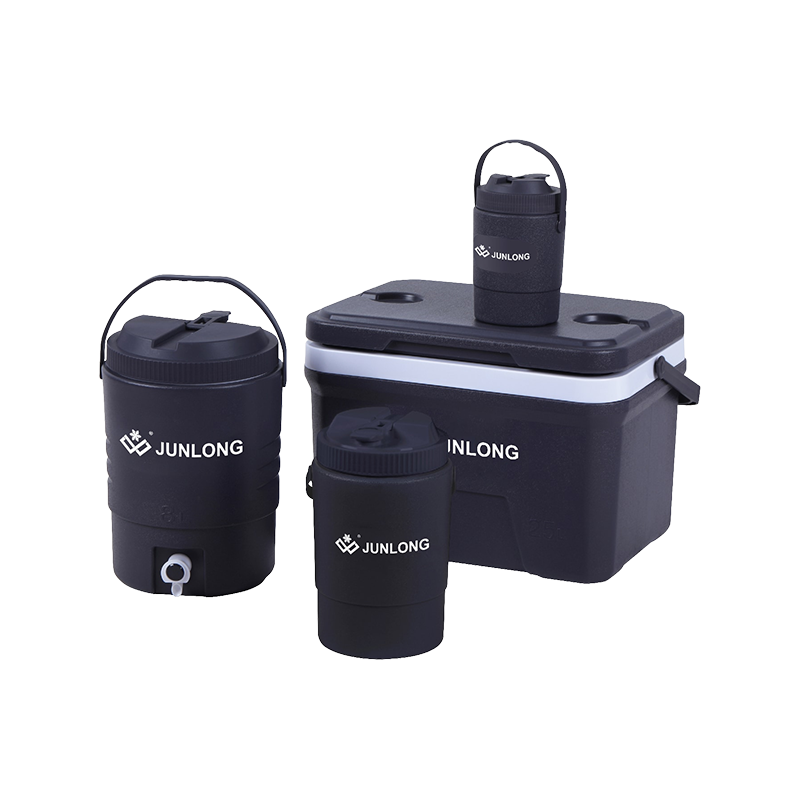
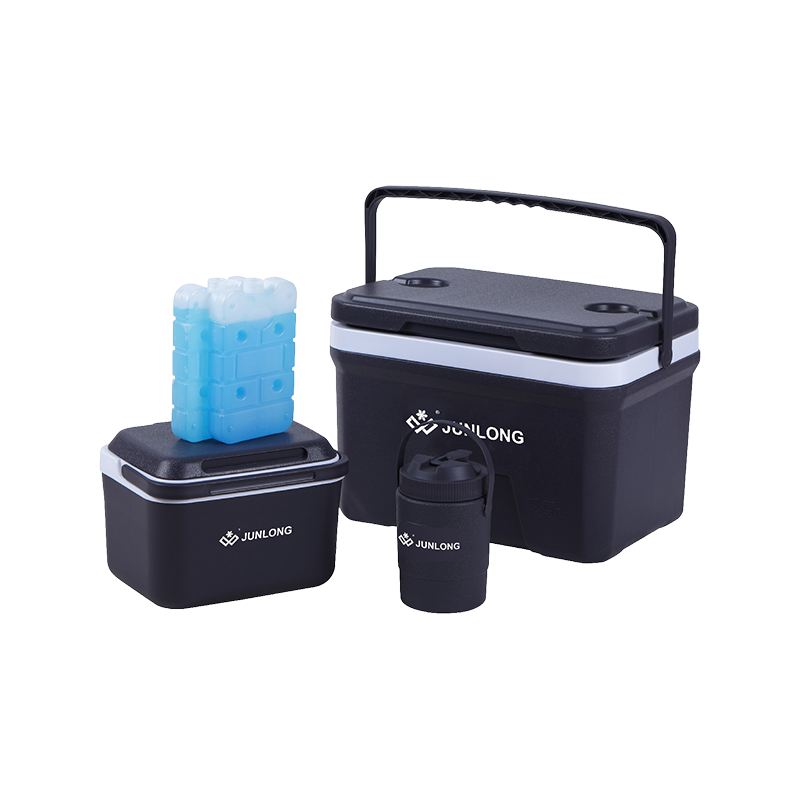
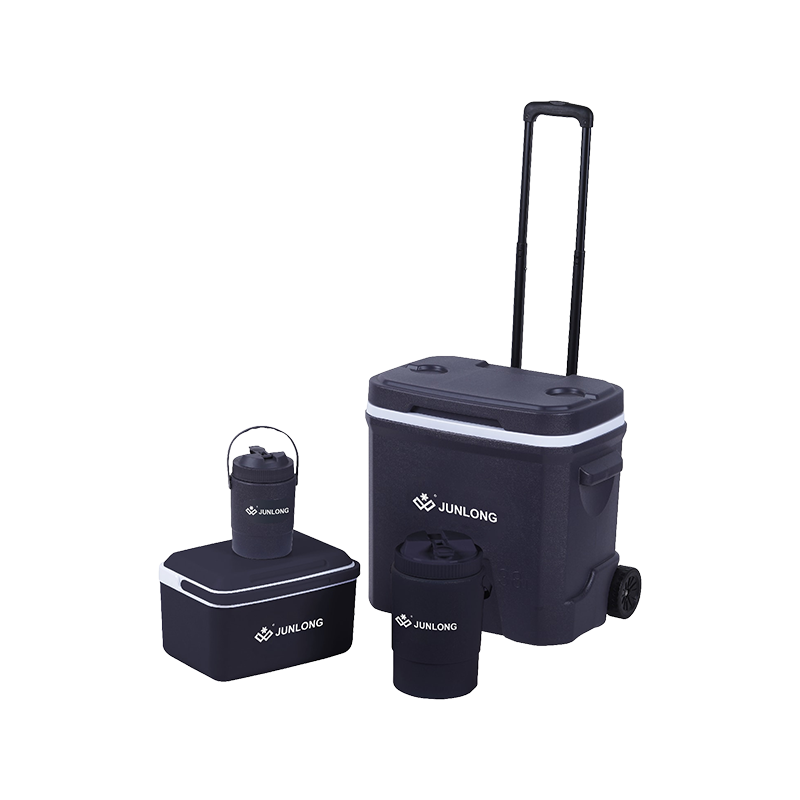
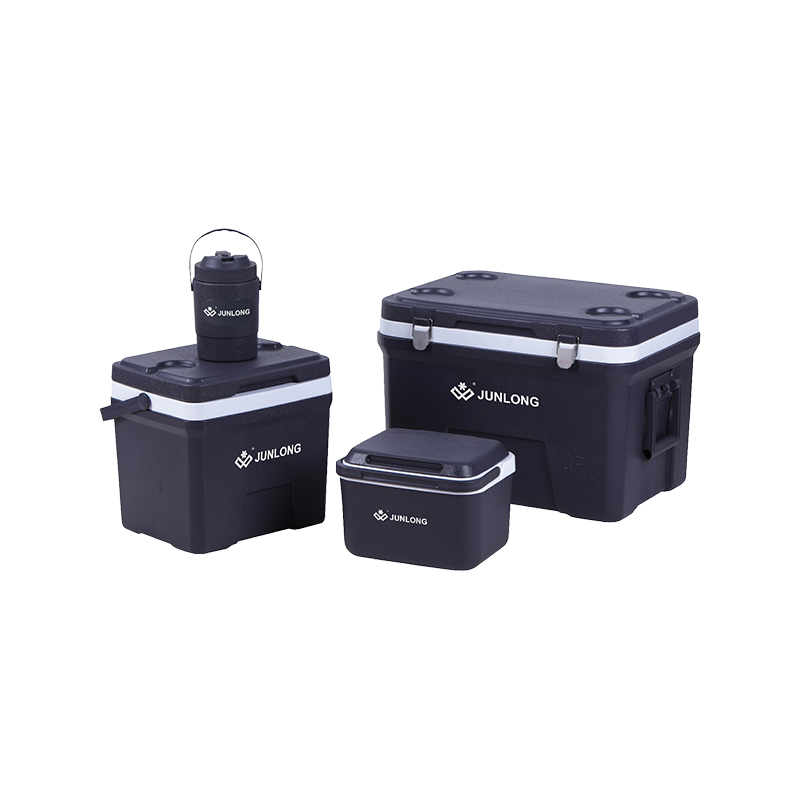
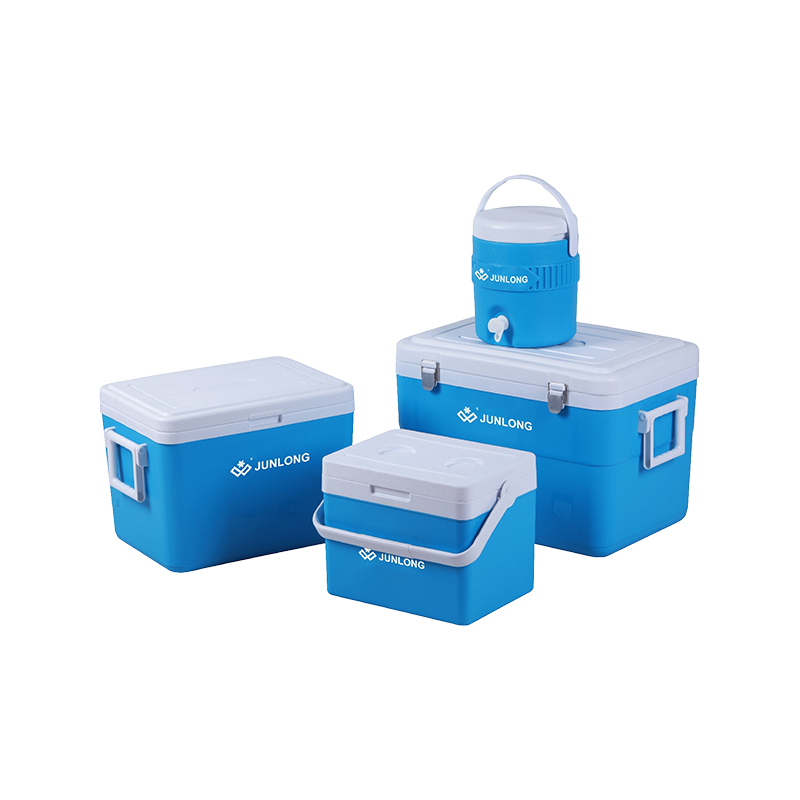
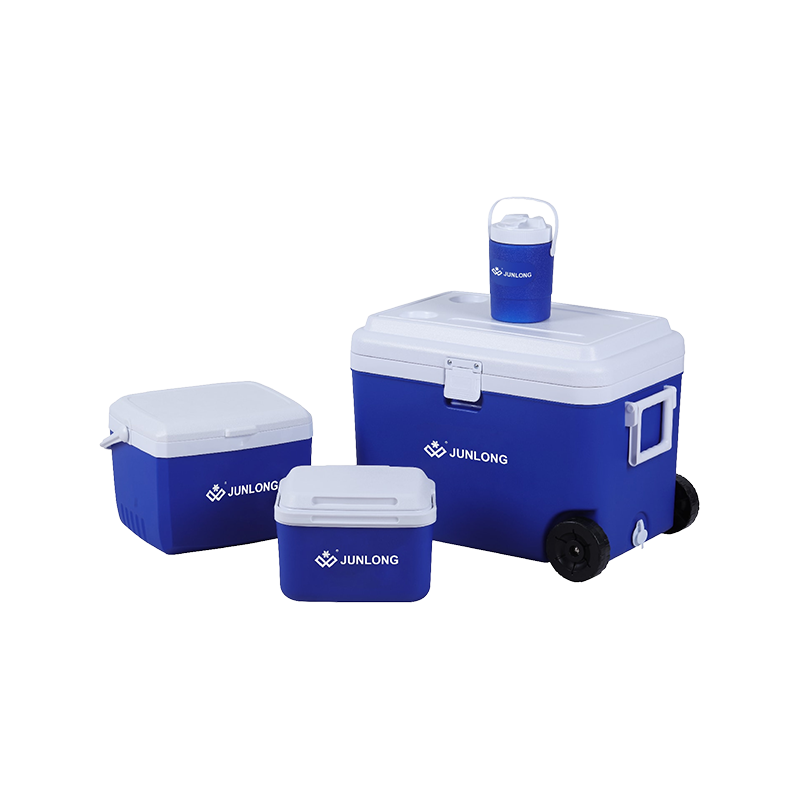
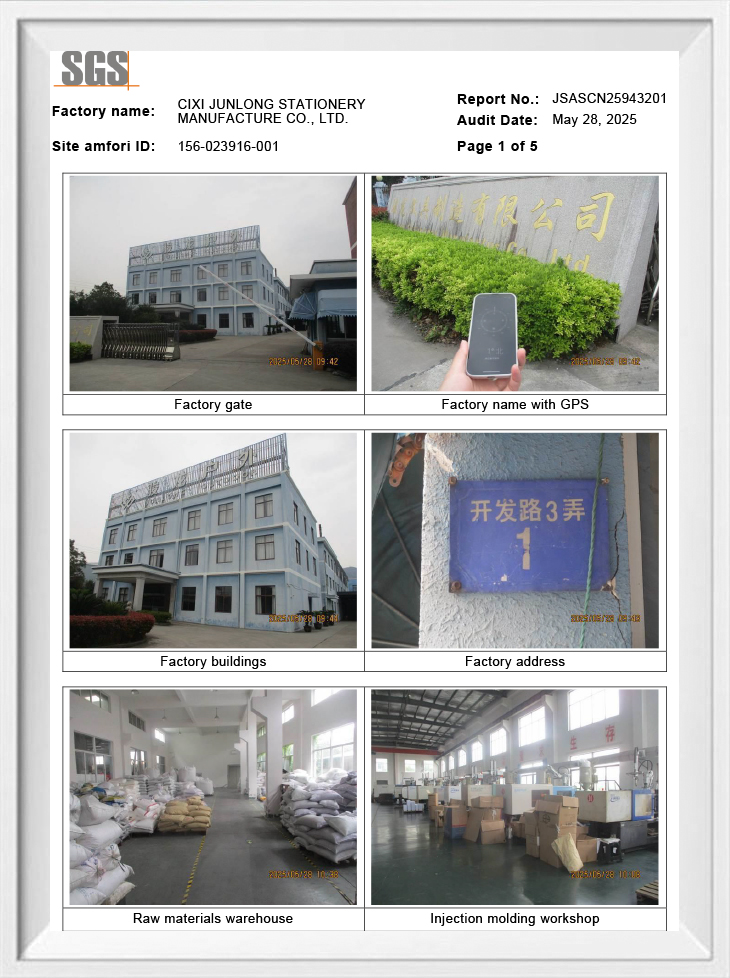
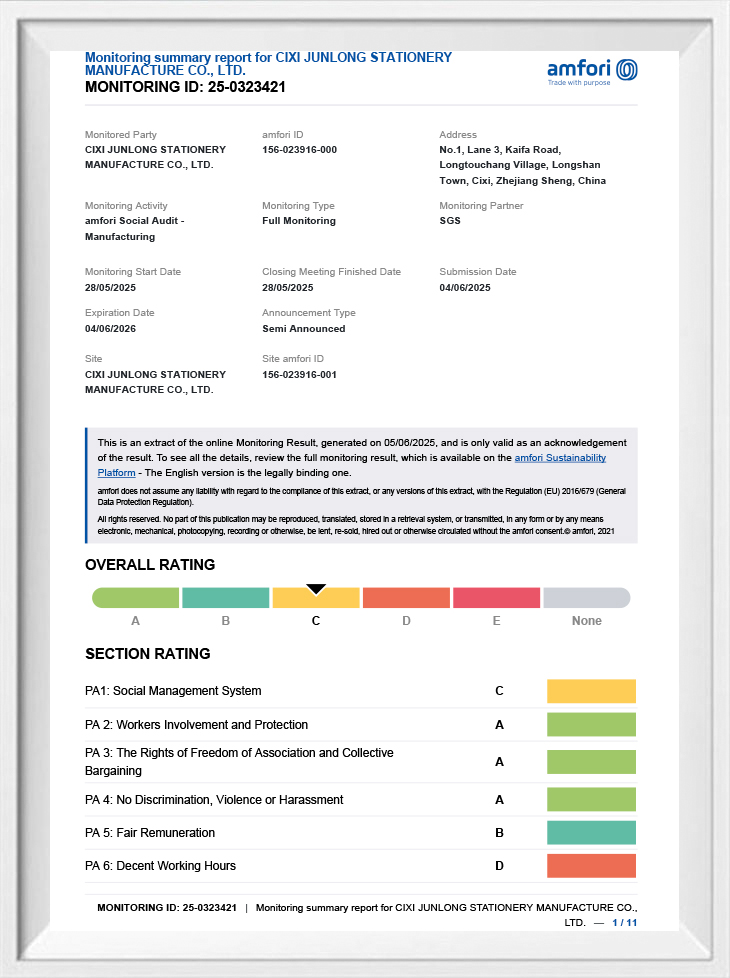
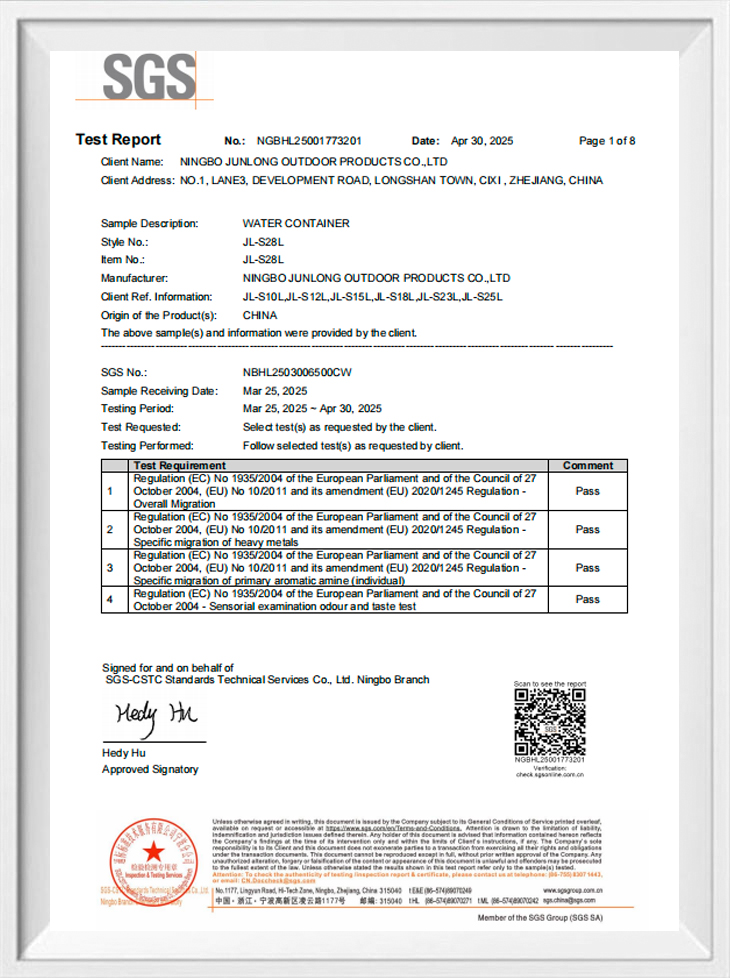
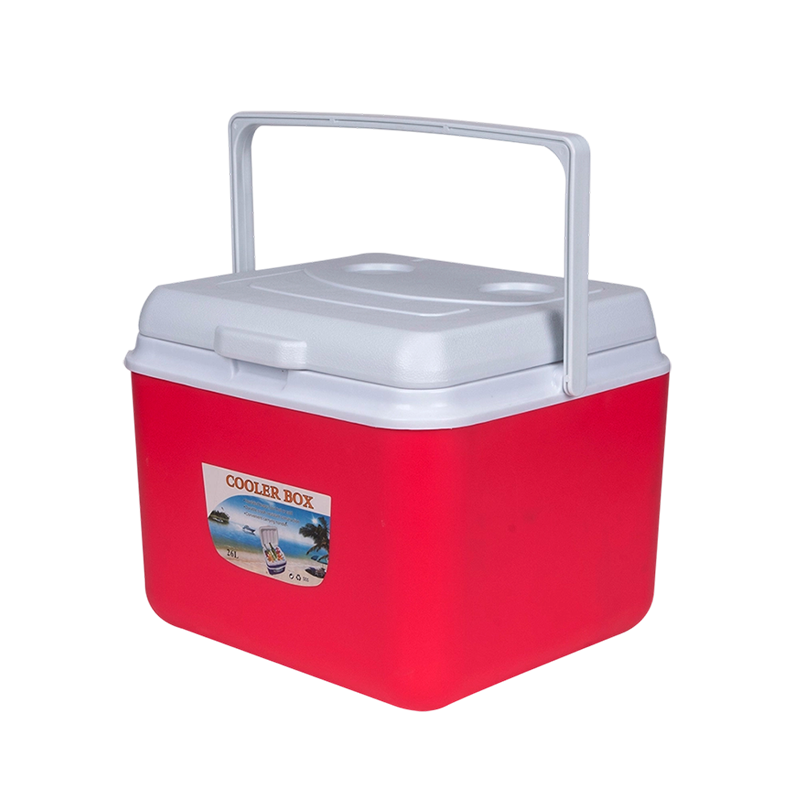
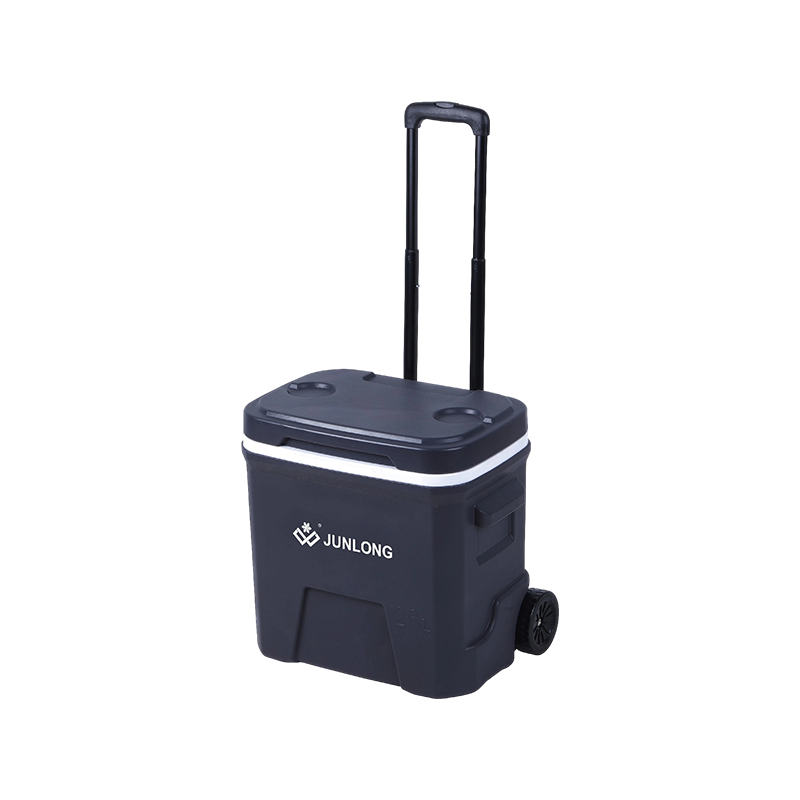
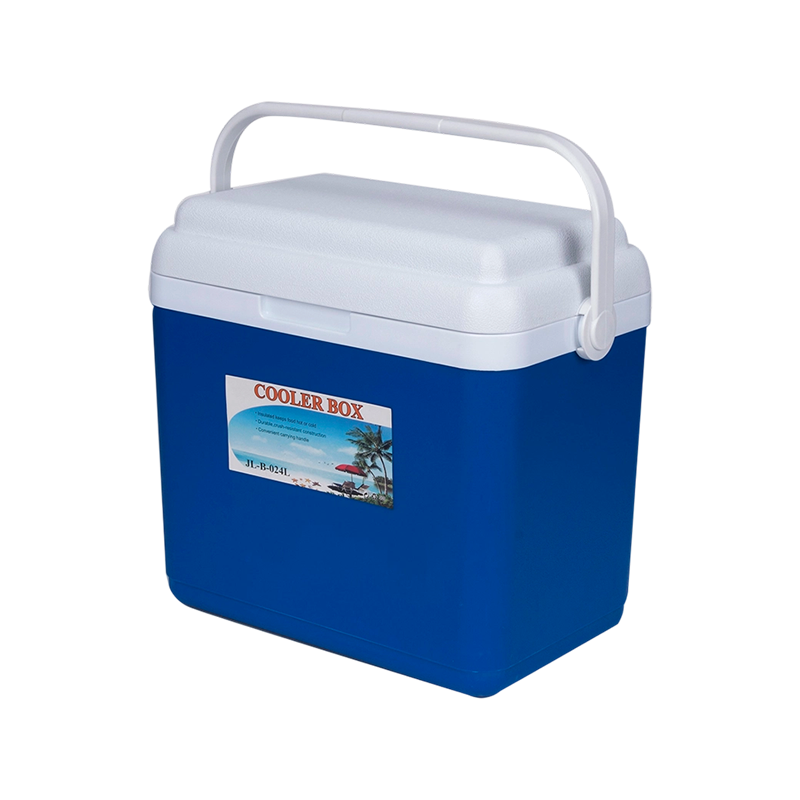
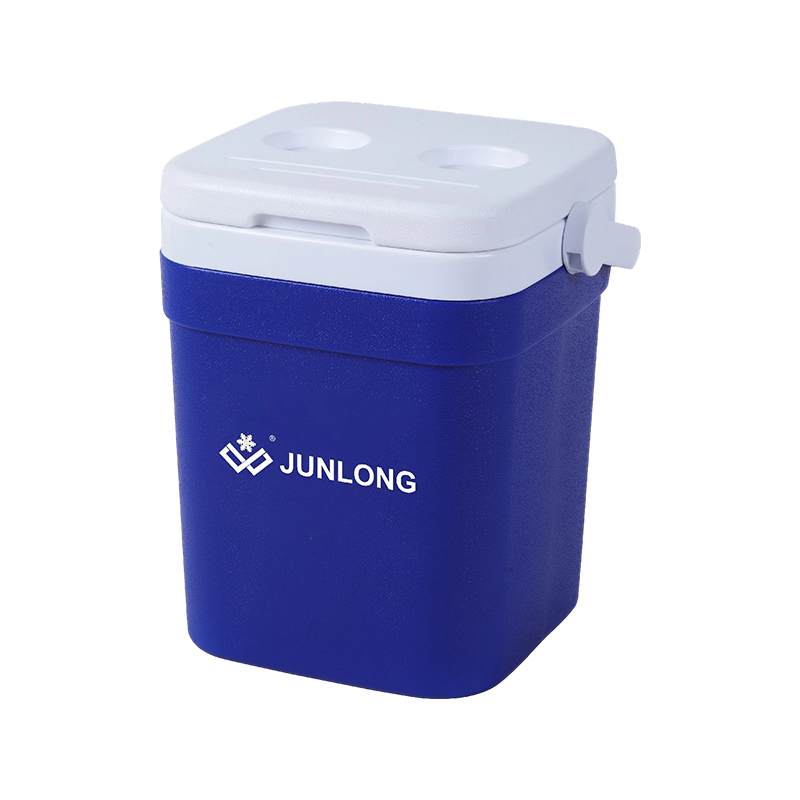
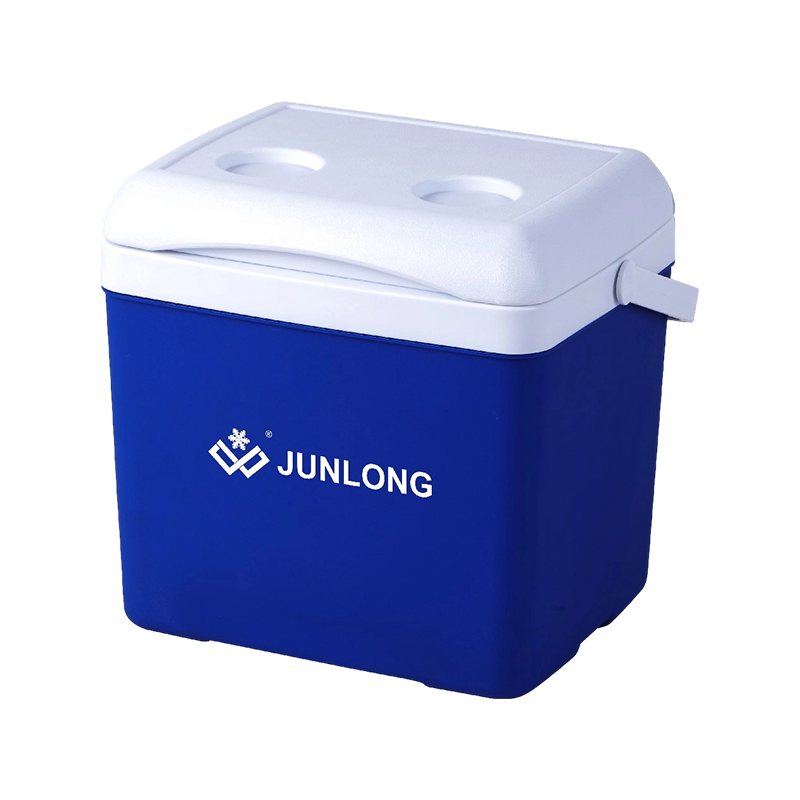
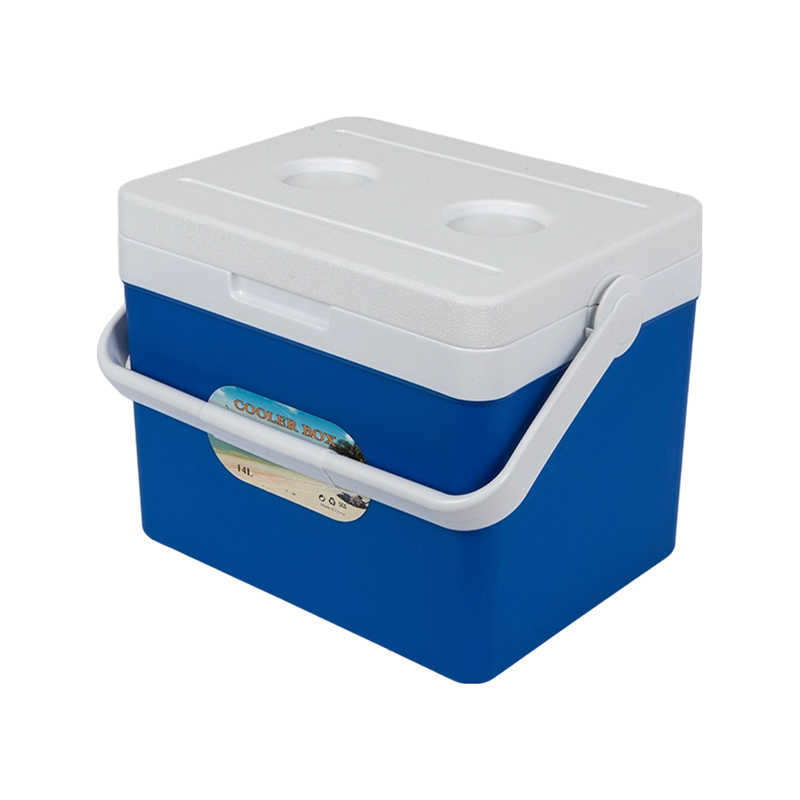
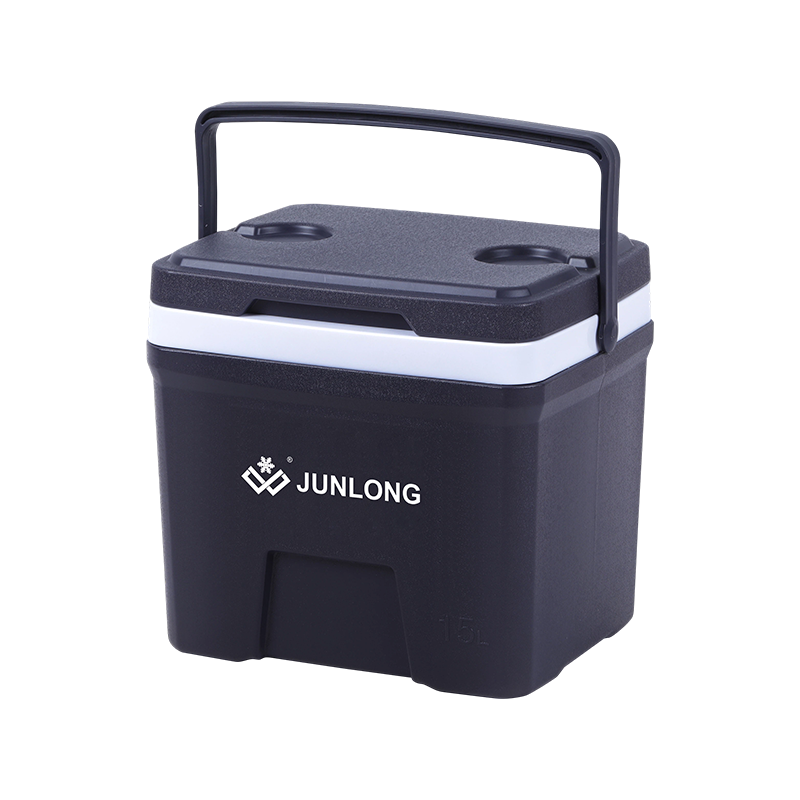
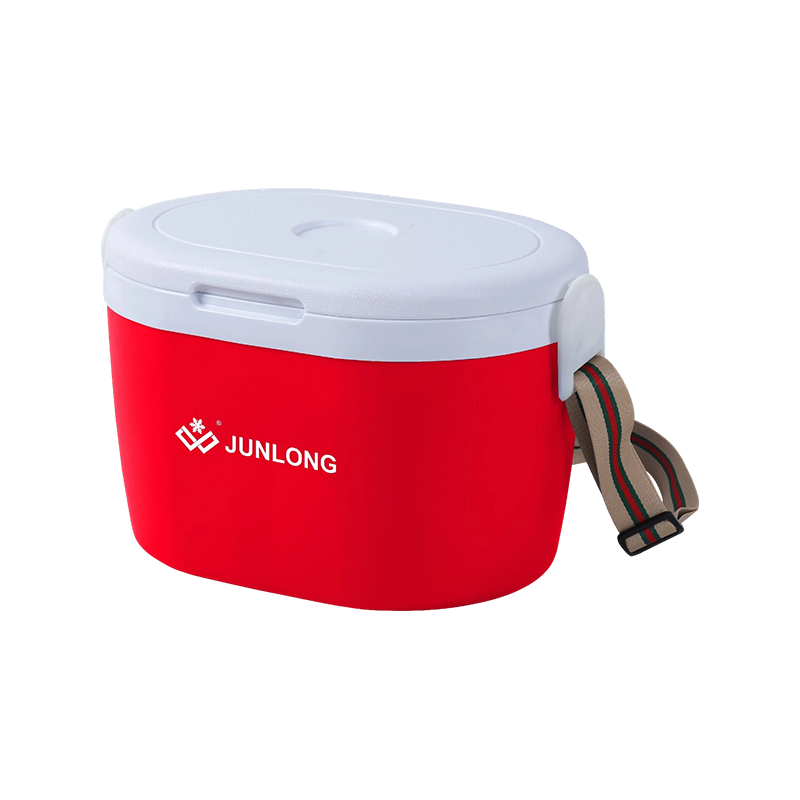
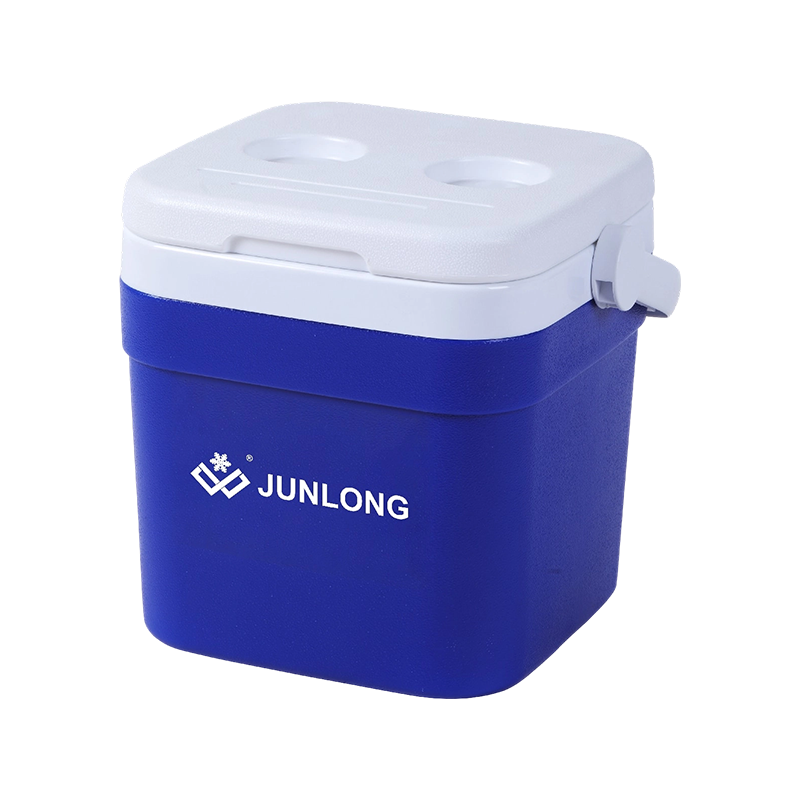
Vad skiljer en pålitlig produktionsanläggning åt
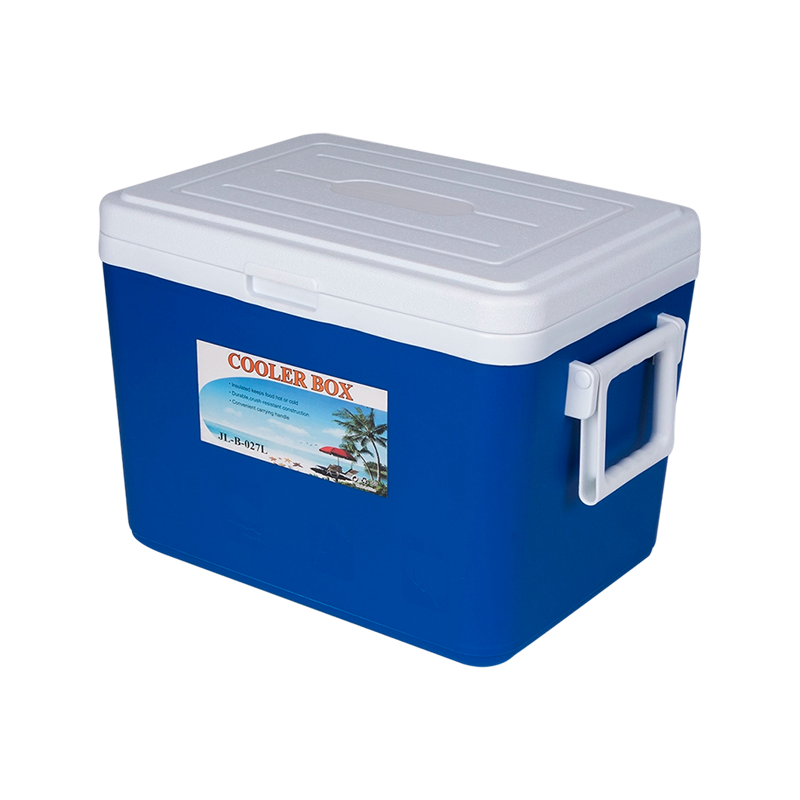
Det direkta svaret för köpare som utvärderar en Kylarboxar Fabrik är att konsekvent utskriftskvalitet beror på tre mätbara faktorer: kontroll av väggkonstruktion, tätnings- och fogprecision, och repeterbara testprocedurer som tillämpas över varje produktionsbatch. En anläggning som följer dessa tre faktorer noggrant tenderar att leverera kylboxar, kylare kannor och utomhusvattenbehållare med mycket mer konsekvent isoleringsprestanda och strukturell hållbarhet än en som förlitar sig på enbart visuell inspektion. Detta har direkt betydelse för inköpsteamen, eftersom en enda inkonsekvent sats kan undergräva en hel produktlinjes rykte om tillförlitlighet.
Den här artikeln granskar uppmätta produktionsprestandadata, strukturella jämförelser och praktisk inköpsvägledning för att hjälpa köpare att utvärdera en kylboxfabrik, en kylkannorfabrik eller en fabrik för utomhusvattenbehållare på en konsekvent, evidensbaserad bas snarare än på enbart marknadsföringsanspråk.
Kärnproduktionsstatistik över tillverkningskonfigurationer
Fem mått betyder mest när man jämför produktionskonfigurationer över en kylboxfabrik eller kylboxfabrik: dimensionell konsistens, isoleringslikformighet, strukturell hållfasthet, tätningstillförlitlighet och kontroll av defektfrekvens. Det horisontella stapeldiagrammet nedan visar två vanliga produktionsuppsättningar mot dessa mätvärden på ett index på 0-100 byggt från typiska fältprestandaintervall: en rotationsformningsbaserad produktionslinje och en formblåsningsbaserad produktionslinje. Formgjutningslinjen får högst poäng på strukturell styrka och isoleringslikformighet, eftersom dess skumfyllda konstruktion i ett stycke undviker svaga sömmar, medan formblåsningslinjen förblir konkurrenskraftig på dimensionell konsistens för tunnare väggar som produceras vid högre hastighet.
Denna jämförelse visar att ett rotomformningsbaserat tillvägagångssätt utökar sina fördelar främst i strukturell styrka och isoleringslikformighet, vilket förklarar varför det ofta är den föredragna metoden för tyngre behållare avsedda för utomhus- och campingbruk. En dimensionell konsistenskant för formblåsningslinjer är ett användbart sammanhang för köpare som fokuserar på tunnare väggar tillverkade med högre genomströmning. Inget av tillvägagångssätten är universellt överlägsen, så det rätta valet beror på den specifika produktlinjen och den avsedda slutanvändningen.
Defektfrekvenstrender över produktionssatsstorlek
En nyckelindikator på tillverkningskonsistens är hur defektfrekvensen ändras när batchstorleken skalas upp. Linjediagrammet nedan spårar defektfrekvensen i procent över fem satsstorlekssteg, från en liten 100-enheters sats upp till en stor 5 000-enheters sats, baserat på typiska fältdata från containerproduktionslinjer. En gradvis, kontrollerad nedgång förväntas när processer stabiliseras och personalen får upprepning under en given produktionskörning, även om hastigheten inte bör fluktuera kraftigt mellan stegen, eftersom kraftiga svängningar skulle peka på inkonsekvent processkontroll snarare än förväntad förbättring av inlärningskurvan.
Defektfrekvensen sjunker från ungefär 4,1 % vid en sats med 100 enheter till cirka 1,3 % vid en sats på 5 000 enheter , ett gradvis mönster som återspeglar processstabilisering när verktyg, personal och linjeinställningar blir helt kalibrerade för en given produktkörning. Denna trend är en anledning till att större, väletablerade produktionslinjer kan erbjuda köpare en stark grund för förtroende för produktionskonsistens över en hel order. En anläggning som spårar och rapporterar denna typ av data öppet ger köpare en tydligare bild av vad de kan förvänta sig över sin egen ordervolym.
Produktkategoridistribution över en kombinerad produktionsanläggning
Många produktionsanläggningar i den här kategorin tillverkar mer än en produktlinje under samma tak och delar verktygskunskap, kvalitetsprocesser och leverantörskedjerelationer över produkttyper. Det vertikala stapeldiagrammet nedan visar en representativ produktionsandel över vanliga kategorier vid en kombinerad utomhuskylnings- och vattenlagringsanläggning, baserat på aggregerade fältdata. Kylarboxar representerar den största andelen, följt av kylkannor, allmänna vattenbehållare utomhus och andra relaterade utomhustillbehör.
Kylarboxar står för ungefär 33 % of typical combined production , vilket återspeglar en stadig efterfrågan från både enskilda utomhusanvändare och företag som köper via en Kylarboxar Fabrik . Kylare kannor följer noga, i enlighet med efterfrågan dirigeras genom en dedikerad Kylare kannor Factory linje, medan bredare vattenlagringsartiklar produceras genom en Utomhus vattenbehållare fabrik avrunda en meningsfull andel av den totala produktionen. Denna typ av diversifierad produktionsbas tillåter ofta en anläggning att upprätthålla ett mer stabilt verktygsutnyttjande över säsongsbetonade efterfrågeskiften.
Rotomformning kontra formblåsning produktionslinjer
Ett radardiagram hjälper till att visualisera avvägningen mellan en produktionslinje för rotomformning och en formblåsningslinje över flera dimensioner samtidigt. Tabellen nedan jämför både strukturell styrka, isoleringslikformighet, produktionshastighet, verktygsflexibilitet och materialeffektivitet. Formgjutningslinjen sträcker sig längre på strukturell styrka och isoleringslikformighet, eftersom dess enkelväggiga skumfyllda process undviker sömmar som kan försvaga behållaren, medan formblåsningslinjen sträcker sig längre på produktionshastigheten, eftersom dess cykeltider vanligtvis är kortare för tunnare väggar.
Ingen av produktionsmetoderna täcker alla dimensioner, vilket förstärker varför det rätta valet beror på den specifika produktlinjen och orderkraven snarare än att anta att en metod är överlägsen. En anläggning som erbjuder både rotomformning och formblåsning under ett tak ger köpare mer flexibilitet att matcha produktionsmetod till produkttyp inom en enda inköpsrelation.
Praktisk inköpsvägledning efter produkttyp
Att välja rätt produktionspartner börjar med att matcha produkttyp, förväntad ordervolym och avsedd slutanvändning till anläggningens faktiska processkapacitet. Tabellen nedan sammanfattar praktisk vägledning över vanliga inköpsscenarier.
Scenariobaserad inköpsreferens
| Produkttyp | Lämplig process | Anledning |
|---|---|---|
| Kraftiga utomhuskylboxar | Rotomformning via Cooler Boxes Factory | Sömlös konstruktion motstår stötar och värmeöverföring |
| Isolerade campingvattenkannor | Rotomformning via Cooler Jugs Factory | Konsekvent väggtjocklek stödjer temperaturhållning |
| Lätt allmän vattenförvaring | Formblåsning via Outdoor Water Containers Factory | Snabbare cykeltider för beställningar med större volymer |
| Inköp av blandad produktlinje | Kombinerad kapacitet | Enskild inköpsrelation över produkttyper |
Innan du slutför en produktionspartner hjälper några ytterligare kontroller att stödja konsekventa orderresultat:
- Kontrollera att väggtjocklek och skumdensitetsspecifikationer matchar den avsedda produktapplikationen.
- Begär provenheter för tätnings- och foginspektion före en fullständig produktionskörning.
- Verifiera interna testprocedurer för slagtålighet och isoleringsprestanda.
- Kontrollera verktygs- och formunderhållsscheman för att bekräfta konsekvent produktion över tid.
- Se över förpacknings- och logistikrutiner för att minska risken för transportskador på större beställningar.
Tillverkningskonsistens bakom pålitlig containerprestanda
Kurvan för sjunkande defektfrekvens som diskuterats tidigare beror på konsekvent processkontroll över formtemperatur, cykeltid och materialmatning i varje steg av produktionen. Variation i någon av dessa faktorer kan förskjuta både dimensionell konsistens och hur jämnt en färdig behållare presterar när den når slutanvändaren, vilket är anledningen till att strikt processdisciplin är viktigt under hela tillverkningen. Automatiserad processövervakning och in-line kvalitetskontroller hjälper till att hålla en produktionsanläggning presterande inom ett stabilt intervall över föränderliga ordervolymer, vilket stöder fältdata som hänvisas till i denna artikel.
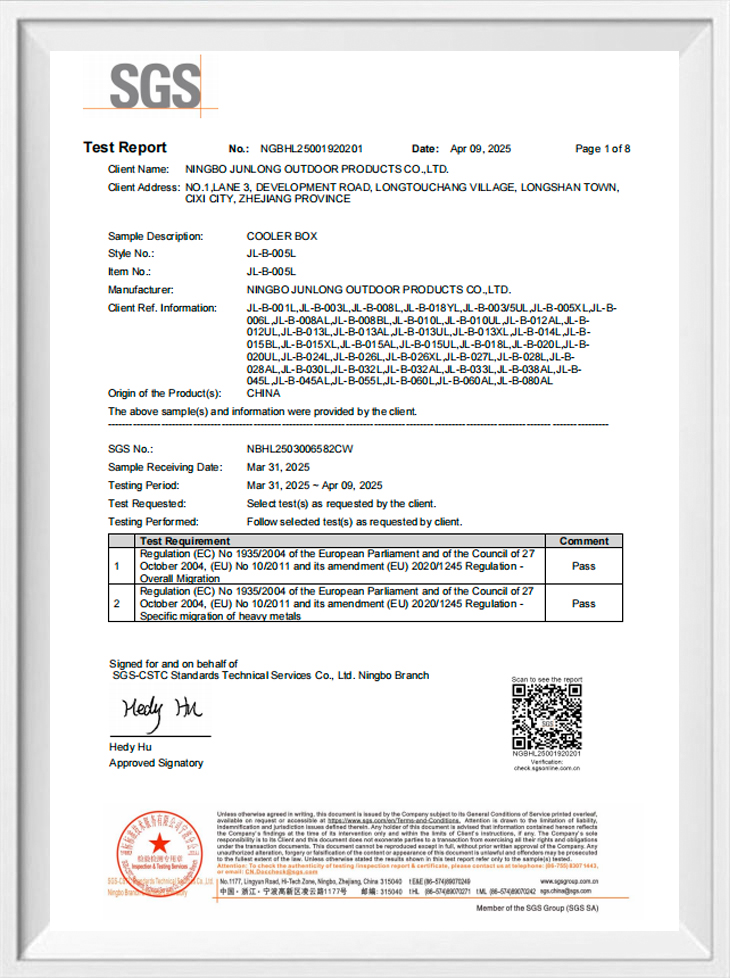
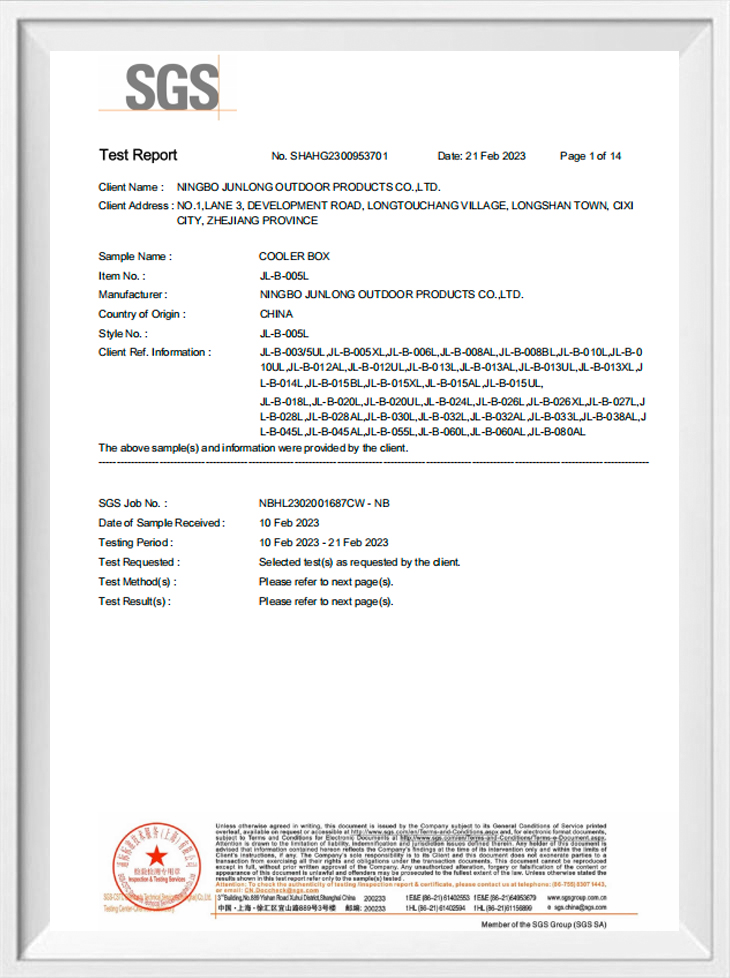
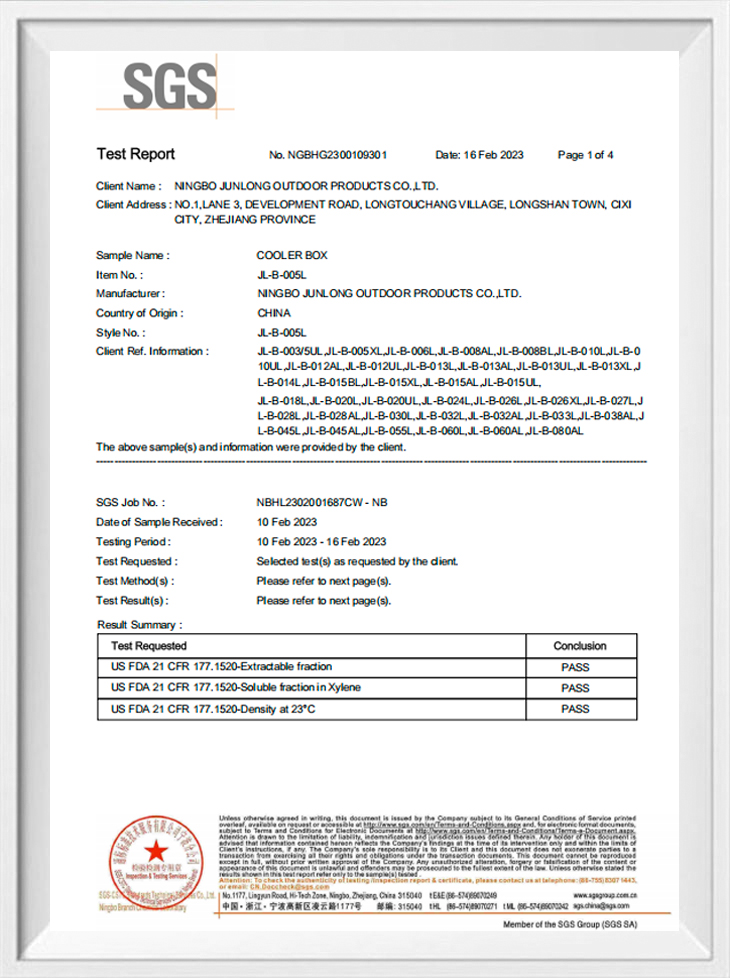
Standardkvalitetskontrollpunkter såsom tätningstrycktestning, väggtjockleksprovtagning och falltestning stödjer de tidigare visade trenderna. För köpare som utvärderar en kylboxfabrik, en kylkannorfabrik eller en fabrik för utomhusvattenbehållare är det ofta lika värdefullt att bekräfta dessa kvalitetskontrollpunkter direkt med tillverkaren som att bara granska publicerade specifikationer.
Om Ningbo Junlong Outdoor Products Co., Ltd.
Ningbo Junlong Outdoor Products Co., Ltd. grundades 2000 och är beläget i Cixi, Ningbo, ett viktigt tillverkningsnav i Yangtze River Delta med bekväm transport och en välutvecklad industriell leveranskedja. Företaget är ett tillverkningsföretag som integrerar produktutveckling, produktion och försäljning, med fokus på utomhuskylning och vattenlagringsprodukter.
Denna kombination av plats, tillgång till försörjningskedjan och egen produktionskapacitet stödjer företagets förmåga att betjäna köpare som köper via en kylboxfabrik, en kylboxfabrik eller en fabrikslinje för utomhusvattenbehållare, oavsett om det är för individuell utomhusbruk eller större distributionsbehov.
Vanliga frågor
F1: Vilken produktionsmetod används vanligtvis för kraftiga kylboxar?
A1: Rotomformning används vanligtvis för tyngre kylboxar eftersom dess skumfyllda konstruktion i ett stycke undviker sömmar som annars skulle kunna försvaga behållaren.
F2: Varför påverkar batchstorleken defektfrekvensen i containerproduktion?
S2: Större partier tillåter verktyg, personal och linjeinställningar att stabiliseras ytterligare in i en produktionskörning, vilket vanligtvis resulterar i en gradvis lägre defektfrekvens jämfört med små initiala partier.
F3: Kan en anläggning producera kylboxar, kylkannor och vattenbehållare tillsammans?
S3: Ja, många anläggningar i denna kategori upprätthåller kombinerad produktionskapacitet över flera produktlinjer för utomhuskylning och vattenlagring under delade kvalitetsprocesser.
F4: Vad bör köpare kontrollera innan de slutför en produktionspartner?
S4: Köpare bör granska specifikationerna för väggtjocklek, begära provenheter för inspektion och bekräfta interna tester och förpackningsmetoder innan de förbinder sig till en fullständig beställning.